
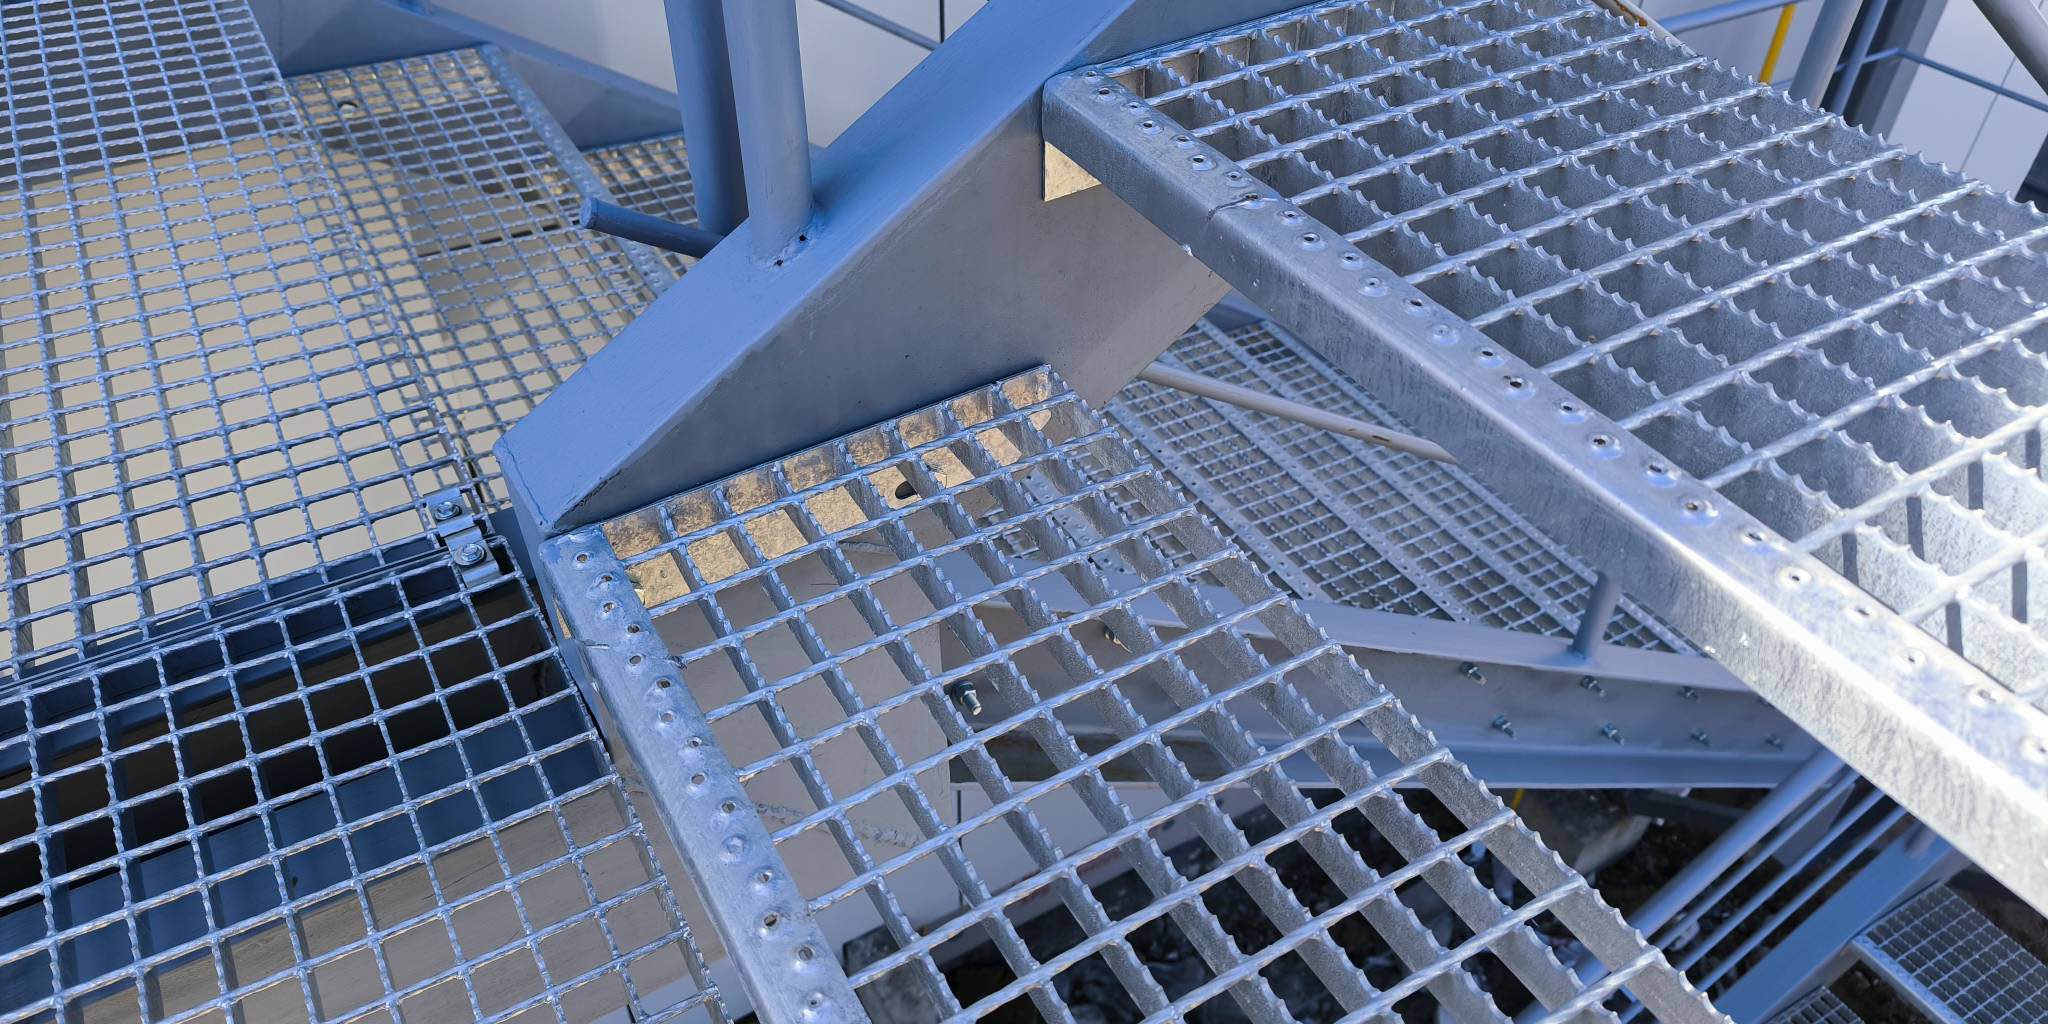
В современном промышленном, коммерческом и гражданском строительстве лестничные марши и площадки подвергаются экстремальным эксплуатационным нагрузкам. Агрессивные среды, постоянная влажность, наличие масляных и жировых загрязнений, а также интенсивный пешеходный и транспортный поток диктуют необходимость использования материалов, сочетающих в себе высочайшую прочность, долговечность и абсолютную безопасность. Именно таким решением являются ступени из решетчатого настила.
Согласно Стандарту организации СТО 25.11.23-001-02727746-2025, разработанному и утвержденному ООО «НПО Стальпром», ступени представляют собой специализированную разновидность сварных (SP) или прессованных (PR) решетчатых настилов, обладающую особой геометрией и комплектом монтажных элементов.
Настоящая статья представляет собой глубокий технический обзор ступеней из решетчатого настила, раскрывающий их конструктивные особенности, классификацию, требования к безопасности, точности изготовления и правилам эксплуатации на основе актуальных нормативных документов.
1. Архитектура и конструктивные особенности ступеней из решетчатого настила
Ступень из решетчатого настила — это сложное инженерное изделие, адаптированное для безопасного перемещения людей.
Конструктивно любая стандартная ступень состоит из трех основных функциональных узлов:
- Основное полотно (база). Изготавливается из сварного (SP) или прессованного (PR) решетчатого настила. База наследует все несущие характеристики, вес и тип защитного покрытия основного настила. Ячейка базы (обычно 34х38 мм) обеспечивает оптимальный баланс между пропускной способностью (для света, воздуха, воды, снега и грязи) и площадью опоры для обуви.
- Боковое обрамление (накладки). По торцам несущих полос привариваются боковые накладки толщиной 2 или 3 мм. В большинстве случаев используется тип обрамления «Е». Эти пластины имеют специальные крепежные отверстия для фиксации ступени к косоурам или тетивам лестницы.
- Передний противоскользящий кант. Вдоль одной продольной стороны (по передней кромке ступени) устанавливается дополнительный кант из перфорированного уголка противоскольжения. Этот элемент критически важен для безопасности, так как именно на переднюю часть ступени приходится основная точка опоры стопы при спуске по лестнице.
Согласно требованиям СТО, боковые накладки вырезаются с высокой точностью при помощи лазерной или плазменной резки, либо методом штампования. Это гарантирует идеальную геометрию монтажных отверстий, что является залогом быстрого и беспроблемного монтажа на объекте.
2. Классификация ступеней: маршевые и винтовые
Стандарт организации четко разделяет ступени на две большие группы в зависимости от геометрии лестничного марша: прямые маршевые и ступени для винтовых лестниц.
2.1. Прямые маршевые ступени
Прямые ступени имеют прямоугольную форму и являются наиболее распространенным типом изделий. Их конструкция базируется на стандартном решетчатом настиле, который обрамляется боковыми пластинами и передним уголком. Главная особенность прямых ступеней — строгая стандартизация ширины и межцентрового расстояния крепежных отверстий, что позволяет использовать их с типовыми металлическими косоурами, производимыми по всей России.
Прочность такой ступени определяется толщиной и высотой несущей полосы базового настила, а жесткость узла «ступень-косоур» обеспечивается боковыми накладками, работающими на срез и изгиб.
2.2. Ступени для винтовых лестниц
Винтовые ступени представляют собой гораздо более сложное инженерное изделие, требующее индивидуального расчета и специфического подхода к сварке. Их конструкция имеет радиальную геометрию и состоит из следующих элементов:
- Передние и задние полосы обрамления. Эти полосы расходятся от центра винтовой лестницы под углом от 18° до 30°. Угол наклона строго зависит от расчетного шага ступени (стандартно 150 – 200 мм) и общего количества витков по высоте лестницы. По высоте и толщине они могут быть равны несущим полосам настила или превышать их, если длина ступени и предполагаемые нагрузки требуют дополнительного усиления.
- Боковые полосы. Обрамляются по радиусам внутренней и наружной граней лестницы.
- Внутреннее кольцо (посадочный узел). Отдельного внимания заслуживает внутреннее обрамление, которое имеет форму кольца. Высота этого кольца равна шагу лестницы. Внутренний диаметр кольца выполняется с технологическим посадочным зазором относительно диаметра центральной стойки (трубы) лестницы. Толщина кольца (или внешний диаметр) варьируется от 5 до 20 мм и зависит от конструкции лестницы, наличия консольных балок и их размеров.
К сварной или прессованной решетке винтовой ступени привариваются все детали обрамления. Крепление таких ступеней к центральной стойке или косоуру осуществляется через боковое обрамление с использованием болтов М12 или анкеров М12.
3. Эргономика и стандартные типоразмеры
Для обеспечения унификации и удобства проектирования лестничных маршей, СТО 25.11.23-001-02727746-2025 регламентирует стандартные ширины ступеней и соответствующее им межцентровое расстояние крепежных отверстий на боковом обрамлении (параметр n).
Длина ступени (L) вдоль несущих полос обычно составляет 600, 800 или 1000 мм, что соответствует стандартным пролетам между косоурами в промышленных зданиях.
4. Безопасность и противоскользящие свойства
Безопасность на лестничных маршах — это вопрос жизни и здоровья людей. Решетчатый настил сам по себе обладает хорошими фрикционными свойствами, но для ступеней, эксплуатирующихся в условиях повышенной опасности скольжения (снег, наледь, масла, жиры, химические реагенты), СТО предусматривает дополнительные меры.
4.1. Типы зубьев противоскольжения
Несущие полосы базового настила могут изготавливаться с зубьями противоскольжения. Для ступеней наиболее актуальны следующие типы:
- Тип S4 («Зубья пилы»). Полукруглые насечки на рабочей поверхности полосы с постоянным частым шагом, образующие тонкие выступающие зубья. Согласно международным нормам DIN 51130:2010-10, этот тип обеспечивает самую высокую степень противоскольжения — класс R13. Это идеальный выбор для пищевых производств, машиностроительных цехов и открытых площадок.
- Тип S5. Прерывистая трапециевидная или круглая засечка.
Для сварных настилов (SP) дополнительно может использоваться крученный связующий пруток, который также работает как элемент, препятствующий скольжению поперек ступени.
4.2. Передний перфорированный кант
Помимо зубьев на несущих полосах, на переднюю кромку ступени приваривается гнутая полоса с выпуклыми отверстиями (перфорированный уголок). Этот кант выступает над плоскостью ступени (высота выпуклости отверстия Za варьируется от 0 до +1 мм), создавая физический барьер для подошвы обуви. При наступании на край ступени кант предотвращает соскальзывание, работая как «зацеп».
5. Материалы и защитные покрытия металлических ступеней из настила
Выбор материала ступеней диктуется условиями эксплуатации объекта. СТО регламентирует использование следующих материалов:
- Конструкционная углеродистая сталь. Основной материал (например, Ст3пс по ГОСТ 380-2005 или S235JR). Отличается оптимальным соотношением цены и прочности. Требует обязательной защиты от коррозии.
- Нержавеющая, жаростойкая и жаропрочная сталь. Применяется на объектах с высокоагрессивными средами, на химических производствах, в пищевой промышленности и при высоких температурах. Не требует дополнительного защитного покрытия, но по согласованию с заказчиком может подвергаться травлению для удаления следов сварки и выравнивания цвета.
- Алюминий и алюминиевые сплавы. Используются в условиях, где критичен вес конструкции или требуется стойкость к специфическим химическим срем.
Защита от коррозии
Для ступеней из углеродистой стали основным и наиболее надежным методом защиты является горячее цинкование по ГОСТ 9.307-2021 (ИСО 1461-2022).
Толщина цинкового покрытия должна составлять не менее 45 мкм.
Погружение в расплав цинка обеспечивает 100% покрытие всех сложных узлов, включая внутреннюю часть перфорированного канта и стенки крепежных отверстий.
Оцинкованные ступени тяжелее неоцинкованных примерно на 3%, но их расчетный срок службы в атмосферных условиях составляет десятилетия.
Альтернативой цинкованию является лакокрасочное покрытие (ЛК) по каталогу RAL, которое применяется в архитектурных целях или для защиты от специфических химических воздействий, с которыми не справляется цинк.
6. Требования к сварным соединениям
Изготовление ступеней — это высокотехнологичный процесс сварки. СТО предъявляет жесткие требования к качеству сварных швов, особенно в узлах, воспринимающих динамические нагрузки (удары ног, вибрация).
Приварка боковых накладок. Сварка боковых накладок к несущим полосам производится к каждой несущей полосе. Шов выполняется односторонним, а его длина должна составлять не менее 2/3 высоты несущей полосы.
Катет шва. Катет сварных швов строго нормируется в зависимости от толщины свариваемых элементов/
Приварка переднего канта. Перфорированный уголок приваривается к ступеням в нескольких местах. Допускаются участки непровара в местах соединения с крайней несущей полосой, однако общая целостность узла не должна быть нарушена.
Качество шва. Сварные соединения должны отвечать требованиям ГОСТ Р ИСО 5817-2021 (уровень качества «С»). Разрушение сварных соединений в процессе эксплуатации категорически не допускается.
7. Точность изготовления ступеней из решетчатого настила и допуски
Лестничные марши собираются из десятков ступеней. Любая погрешность в геометрии приведет к тому, что ступени не встанут на свои посадочные места, либо лестница будет иметь «винтовой» перекос, что недопустимо по нормам безопасности. СТО 25.11.23-001-02727746-2025 устанавливает строгие допуски.
8. Несущая способность и вес
Ступени из решетчатого настила рассчитаны на восприятие как распределенных, так и сосредоточенных нагрузок. Величина допустимой нагрузки напрямую зависит от высоты и толщины несущей полосы базового настила, а также от длины ступени (пролета между косоурами).
Согласно Таблице 7 СТО, при использовании стандартной ячейки 34х38 мм и длины ступени 1000 мм, показатели несущей способности варьируются следующим образом:
- Несущая полоса 30х2 мм: Допустимая распределенная нагрузка составляет от 200 до 450 кг (в зависимости от ширины ступени).
- Несущая полоса 40х2 мм: Нагрузка возрастает до 450 – 950 кг.
- Несущая полоса 30х3 мм: Нагрузка составляет 300 – 650 кг.
- Несущая полоса 40х3 мм: Максимальная нагрузка достигает 650 – 1250 кг.
Допустимый прогиб ступени под нагрузкой не должен превышать 1/120 расстояния между опорами, что исключает эффект «пружинения» и обеспечивает комфорт и безопасность при ходьбе. Вес ступени (без учета веса защитного покрытия) варьируется от 4,5 кг (для узких ступеней 200х600 мм) до 12,5 кг (для широких усиленных ступеней 305х1000 мм с полосой 40х3 мм). После горячего цинкования вес увеличивается примерно на 3%.
9. Монтаж и эксплуатация
9.1. Правила монтажа
Монтаж ступеней осуществляется в соответствии с проектом производства работ (ППР) и конструкторской документацией.
Крепление: Ступени крепятся к косоурам или стенам болтами М12 или анкерами М12 через отверстия в боковом обрамлении.
Виброзащита: Для исключения откручивания элементов крепления под воздействием динамических и вибрационных нагрузок (постоянный поток людей, работающего оборудования) СТО допускает и рекомендует установку гравёрной шайбы под головку болта.
Ориентация: Критически важно правильно ориентировать ступень. Передний противоскользящий кант должен располагаться в нижней части проступи (на свесе), а несущие полосы базового настила должны быть направлены перпендикулярно косоурам (вдоль пути следования человека), чтобы обеспечивать максимальную жесткость и несущую способность.
9.2. Эксплуатация и обслуживание
Ступени из решетчатого настила предназначены для эксплуатации во всех климатических районах (УХЛ), при температурах от минус 60 ºС до плюс 75 ºС. Сейсмичность районов применения может достигать 9 баллов.
В процессе эксплуатации запрещаются ударные нагрузки, превышающие расчетные, а также сбрасывание тяжелых предметов. Уход за ступенями минимален:
Поверхность следует очищать от загрязнений, пыли, наледи и масел.
Запрещено применять для чистки абразивные материалы (песок), а также едкие химические вещества (щелочи, кислоты), которые могут повредить защитное цинковое или лакокрасочное покрытие.
В случае локального повреждения цинкового покрытия (например, при монтаже или транспортировке), необходимо выполнить ремонт с использованием цинкосодержащих ремонтных составов (холодное цинкование) с минимальной толщиной слоя 90 мкм и массовой долей цинка не менее 80%.